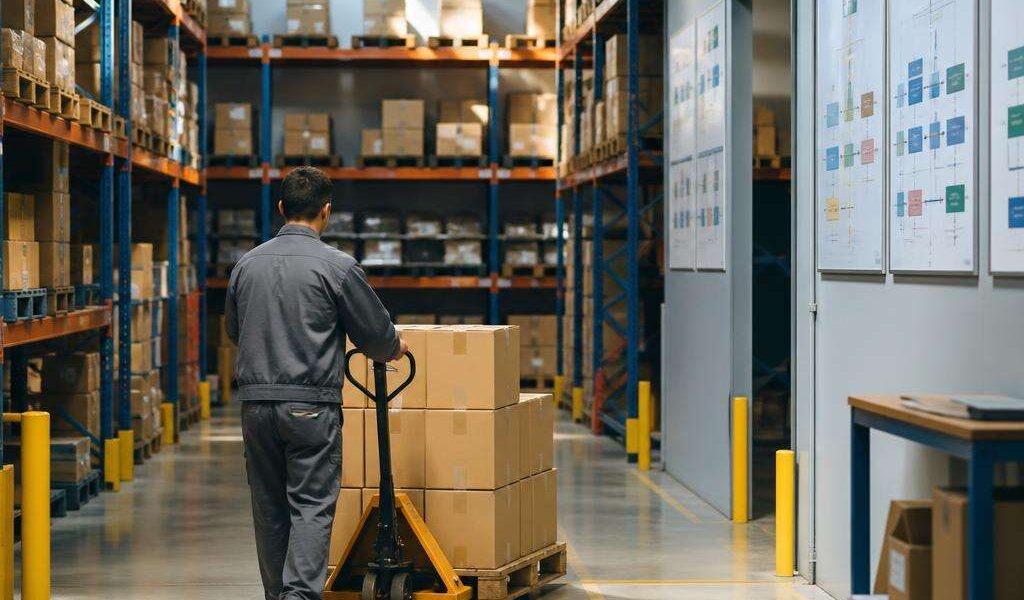
Como organizar operações físicas para dobrar a produtividade sem ampliar a equipe
Dobrar a produtividade em operações físicas sem contratar mais gente depende menos de esforço adicional e mais de desenho operacional. Em armazéns, centros de distribuição, almoxarifados industriais e áreas de apoio à produção, a perda de desempenho costuma estar concentrada em deslocamentos desnecessários, filas internas, espera por materiais, endereçamento confuso e retrabalho no manuseio. Quando o fluxo é reorganizado com critérios técnicos, a mesma equipe passa a executar mais atividades por hora, com menos fadiga e menor índice de erro.
Esse ganho não vem de uma única intervenção. Ele resulta da combinação entre layout, padronização, gestão visual, definição de rotas, escolha correta de equipamentos de movimentação e acompanhamento de indicadores simples, porém consistentes. Em muitos casos, a empresa já possui estrutura suficiente para elevar a capacidade operacional, mas opera com um arranjo físico que foi crescendo por improviso, sem revisão periódica.
Na prática, operações físicas produtivas são aquelas em que o material percorre a menor distância possível entre recebimento, armazenagem, separação e expedição. Sempre que um item é tocado mais vezes do que o necessário, reposicionado sem critério ou aguardado em pontos intermediários, o custo operacional sobe. O efeito aparece em horas improdutivas, congestionamento interno, avarias, atrasos e baixa previsibilidade.
Organizar essas operações exige leitura de campo. Não basta redesenhar processos em planilha. É preciso observar onde estão os gargalos, quanto tempo cada etapa consome, quais rotas concentram tráfego e em quais pontos as pessoas param para procurar, conferir ou corrigir algo. A partir desse diagnóstico, torna-se possível implantar um fluxo enxuto, com metas realistas e resultados mensuráveis em poucas semanas.
Organizar por fluxo reduz perdas ocultas
Organizar por fluxo significa estruturar a operação para que materiais, informações e pessoas avancem com o mínimo de interrupções. Em vez de pensar o setor por áreas isoladas, o raciocínio passa a considerar a sequência real de atividades. O recebimento precisa conversar com a conferência, que precisa se conectar à armazenagem, ao abastecimento interno, ao picking e à expedição sem cruzamentos desnecessários.
Esse conceito é especialmente útil em empresas que cresceram por anexação de espaços. Um galpão recebe novas estantes, uma área de apoio vira estoque temporário, um corredor passa a servir de pulmão de materiais. O resultado é um desenho operacional fragmentado. O operador caminha mais, empilha provisoriamente onde encontra espaço e a supervisão perde capacidade de prever o tempo de execução das tarefas.
Quando o fluxo é redesenhado, a primeira meta é eliminar movimentos que não agregam valor. Se uma carga recebida precisa ser descarregada, levada a uma área intermediária, depois reposicionada para conferência e só então armazenada, há excesso de manuseio. O mesmo vale para a separação de pedidos feita em rotas longas, com retorno ao ponto inicial por falta de sequência lógica de endereços.
Empresas que adotam essa abordagem costumam observar ganhos rápidos em três frentes: redução de tempo de travessia, menor fadiga da equipe e aumento da acuracidade. O motivo é simples. Quanto menos deslocamentos e menos transferências internas, menor a chance de erro, extravio, avaria e retrabalho. A produtividade sobe porque o tempo antes consumido em movimentação improdutiva passa a ser usado na execução principal.
5S como base operacional, não apenas estética
O 5S ainda é tratado por muitas empresas como ação pontual de limpeza e organização visual. Esse uso limitado reduz seu potencial. Em operações físicas, o 5S deve funcionar como sistema de estabilidade operacional. Separar o necessário do desnecessário, definir local para cada item, manter padrões de limpeza, criar disciplina visual e sustentar rotina de auditoria impacta diretamente a velocidade de execução.
Ferramentas, embalagens, paletes, documentos de conferência e insumos de uso frequente precisam estar posicionados conforme frequência de uso e proximidade da tarefa. Quando o operador perde minutos procurando filme stretch, etiqueta, coletor, formulário ou carrinho de apoio, o problema não é individual. É estrutural. O 5S corrige esse tipo de desperdício ao padronizar a disposição física do ambiente.
Outro ponto crítico é a eliminação de estoques mortos e materiais sem giro. Áreas congestionadas por itens obsoletos reduzem a largura útil de circulação, criam pontos de bloqueio e dificultam a leitura do espaço. Em galpões com alta movimentação, essa desordem afeta até a segurança, porque aumenta o risco de manobras apertadas, contato com estruturas e armazenamento fora do padrão.
Para que o 5S produza efeito real, a empresa precisa converter o conceito em regras visíveis: marcações de piso, identificação de áreas, limites máximos de ocupação, painéis de anomalias e checklists de rotina. O ganho aparece quando qualquer pessoa consegue identificar, em poucos segundos, o que está fora do lugar, o que está faltando e qual ação corretiva deve ser tomada.
Layout em U encurta rotas e facilita controle
O layout em U é uma solução eficiente para operações com fluxo recorrente e necessidade de supervisão próxima. Nesse arranjo, entrada e saída ficam mais próximas, o que reduz percursos longos e facilita o balanceamento entre etapas. Em vez de atravessar todo o galpão para completar um ciclo, a equipe trabalha em uma configuração que aproxima recebimento, preparação e expedição.
Esse formato é vantajoso quando a empresa precisa ganhar velocidade sem ampliar área construída. Ao concentrar processos correlatos em torno de uma célula operacional, o layout em U diminui deslocamentos vazios e melhora a comunicação entre equipes. Em operações de separação e reabastecimento, por exemplo, a proximidade entre zonas reduz esperas e simplifica o tratamento de exceções.
Nem toda operação comporta um U completo, mas o princípio pode ser adaptado. O ponto central é evitar fluxos cruzados e retornos longos. Se o material entra por um lado, percorre áreas desconectadas e sai pelo extremo oposto após múltiplas esperas, há oportunidade clara de redesenho. A revisão do layout deve considerar volume, giro por SKU, frequência de reposição e largura mínima de circulação.
Também é necessário avaliar ergonomia e segurança. Um layout compacto, porém mal dimensionado, gera congestionamento e conflito entre pedestres e equipamentos. O desenho correto não busca apenas encurtar distâncias, mas preservar fluidez. Por isso, corredores, áreas de staging, pontos de conferência e bolsões temporários precisam ser definidos com base na operação real, não apenas na disponibilidade de espaço.
Gestão visual para reduzir decisão improvisada
Gestão visual é um dos instrumentos mais subestimados em produtividade operacional. Em ambientes com grande volume de movimentação, toda decisão que depende de memória individual tende a gerar lentidão e inconsistência. Sinalização de endereços, status de pedidos, áreas de quarentena, rotas de circulação, prioridade de carregamento e sequência de abastecimento devem estar explícitas no ambiente.
Quando a informação está visível, o operador gasta menos tempo interpretando o que fazer. Isso reduz dúvidas, chamadas à supervisão e erros de execução. Em operações com alto giro, a diferença entre um processo visualmente claro e outro dependente de orientação verbal representa dezenas de horas por mês. O benefício é ainda maior em equipes com rotatividade ou uso frequente de temporários.
Boas práticas incluem etiquetas legíveis à distância, codificação por cores, painéis de acompanhamento por etapa, marcação de posições de espera e identificação de áreas por função. O objetivo não é poluir o espaço com avisos, e sim transformar o ambiente em um sistema de orientação operacional. Tudo o que exige pergunta recorrente deve ser revisto sob a ótica da gestão visual.
Esse recurso também melhora a governança. Supervisores conseguem identificar desvios com mais rapidez quando há padrão visual claro. Se uma área de staging está acima do limite, se um corredor foi ocupado indevidamente ou se um lote aguarda conferência além do tempo previsto, a anomalia deixa de ser percebida apenas no fechamento do turno. Ela se torna visível em tempo real.
Movimentação enxuta entre recebimento e expedição
A movimentação interna precisa ser tratada como parte central da produtividade, e não como atividade acessória. Em muitas operações, o tempo consumido para deslocar materiais entre etapas representa uma parcela maior do que o tempo de processamento em si. Isso ocorre quando equipamentos inadequados, rotas mal definidas e excesso de toques tornam o fluxo mais lento do que o necessário.
Recebimento, picking e expedição formam um eixo crítico. Se o descarregamento cria filas, a armazenagem demora a absorver volumes, o picking disputa espaço com o reabastecimento e a expedição depende de reorganizações de última hora, a operação perde cadência. O problema não está apenas na mão de obra. Está na arquitetura da movimentação e na escolha dos meios para executá-la.
Movimentação enxuta pressupõe selecionar o equipamento certo para cada trecho do fluxo. Nem toda transferência exige empilhadeira, assim como nem toda tarefa pode ser resolvida manualmente sem penalizar tempo e ergonomia. O equilíbrio entre capacidade de carga, frequência de uso, distância percorrida e tipo de piso define a solução mais eficiente.
Nesse contexto, o controle do fluxo horizontal ganha destaque. Grande parte das operações de curto percurso pode ser acelerada com o uso adequado de equipamentos simples, como o transpalete, desde que o layout favoreça sua circulação e que a equipe trabalhe com padrões operacionais bem definidos. O objetivo é reduzir esperas, minimizar manobras e manter continuidade entre uma etapa e outra.
Onde o transpalete gera ganho real
O transpalete tem papel estratégico em operações de curta e média distância, especialmente no deslocamento horizontal de paletes entre docas, áreas de conferência, staging, picking e expedição. Seu ganho aparece quando a empresa precisa dar fluidez ao fluxo sem recorrer a equipamentos maiores em todas as tarefas. Em vez de ocupar empilhadeiras em trajetos simples, o equipamento atende transferências rápidas com menor custo operacional.
No recebimento, ele reduz o tempo entre descarga e posicionamento inicial da carga. Em operações com grande volume de paletes padronizados, isso ajuda a liberar docas com mais rapidez e evita acúmulo de materiais em áreas de passagem. No picking, pode apoiar reabastecimentos curtos e movimentação de lotes consolidados. Na expedição, facilita a formação de cargas e o deslocamento até a área de embarque.
O benefício é maior quando o processo está desenhado para evitar manuseio duplicado. Se a carga é movimentada com o equipamento até um ponto intermediário sem necessidade real, o ganho desaparece. Por isso, o uso deve estar integrado ao fluxo. O equipamento precisa operar em corredores compatíveis, sobre piso em boas condições e com distâncias coerentes com sua proposta de uso.
Há também impacto em ergonomia e segurança. Quando substitui arrastes improvisados, carregamentos manuais inadequados ou uso excessivo de equipamentos superdimensionados, o resultado tende a ser positivo. Ainda assim, a empresa deve considerar capacidade nominal, tipo de roda, raio de giro, inclinação do piso e intensidade diária de uso antes de padronizar a solução.
Manual ou elétrico: como decidir
A escolha entre versão manual e elétrica deve partir de critérios operacionais, não apenas do preço de aquisição. O modelo manual costuma atender bem ambientes com percursos curtos, volume moderado, piso regular e baixa inclinação. Ele é indicado quando a frequência de movimentação não impõe esforço repetitivo excessivo e quando o custo de entrada precisa ser controlado.
Já a versão elétrica faz mais sentido em operações com maior intensidade, turnos longos, distâncias mais amplas e necessidade de ganho de ritmo com menor fadiga. Em centros logísticos com fluxo contínuo, o equipamento elétrico reduz esforço do operador, estabiliza a produtividade ao longo do turno e melhora a capacidade de resposta em picos de demanda. O retorno vem pela combinação entre velocidade, ergonomia e constância operacional.
Outro fator decisivo é o perfil da carga. Paletes mais pesados, pisos com pequenas irregularidades, rampas e ciclos frequentes de deslocamento tendem a favorecer a motorização. Em contrapartida, ambientes compactos, com uso pontual e baixa complexidade, podem operar de forma eficiente com modelos manuais bem especificados. A análise precisa considerar custo total de propriedade, incluindo manutenção, bateria, treinamento e disponibilidade.
Uma decisão madura inclui teste em campo. Simulações simples, medindo tempo de ciclo, distância percorrida e percepção de esforço da equipe, costumam revelar qual solução entrega melhor resultado. Em alguns casos, o cenário ideal não é substituir totalmente um tipo pelo outro, mas combinar ambos conforme a etapa do processo. Essa segmentação evita investimento desnecessário e melhora o aproveitamento dos recursos.
Plano de ação em 30 dias para ganhar escala
Melhorar produtividade sem ampliar equipe exige disciplina de execução. Um plano de 30 dias é suficiente para diagnosticar perdas principais, redesenhar fluxos críticos e medir efeitos iniciais. O ponto-chave é evitar projetos longos demais, que acumulam análise e atrasam a implementação. Em operações físicas, ganhos relevantes costumam surgir quando mudanças simples são colocadas em prática com método e acompanhamento diário.
Esse plano deve começar pelo fluxo mais sensível ao cliente ou ao custo. Em algumas empresas, será a expedição. Em outras, o gargalo estará no recebimento ou no abastecimento interno. A escolha correta depende de qual etapa concentra atrasos, retrabalho ou maior consumo de horas. Focar o elo mais crítico aumenta a chance de demonstrar resultado rápido e gerar adesão interna.
Também é recomendável formar uma frente curta de trabalho, com operação, supervisão, manutenção e segurança. O redesenho do fluxo não pode ignorar limitações de piso, estruturas, portas, áreas de escape e rotas de pedestres. Quando a mudança nasce apenas do escritório, sem validação operacional, a implantação tende a criar soluções teóricas e dificuldades práticas.
Ao longo dos 30 dias, a empresa deve combinar observação direta, ajustes físicos de baixo custo e medição consistente. O objetivo não é transformar toda a planta de uma vez, mas atacar desperdícios evidentes e estabelecer um padrão novo de operação. Com dados mínimos de antes e depois, fica mais fácil justificar investimentos adicionais em layout, equipamentos ou automação leve.
Mapeie o fluxo real, não o processo formal
O primeiro passo é registrar como o trabalho de fato acontece. Fluxogramas corporativos raramente mostram desvios, esperas, retornos e improvisos do dia a dia. A equipe deve acompanhar o percurso de materiais desde a entrada até a saída, anotando tempos, distâncias, pontos de acúmulo, cruzamentos e etapas que exigem nova movimentação sem agregar valor.
Uma prática eficiente é selecionar alguns pedidos ou cargas e seguir seu trajeto completo. Esse acompanhamento revela quantas vezes o item é tocado, quanto tempo permanece parado e quais decisões dependem de intervenção humana não padronizada. Em muitos casos, o principal gargalo não está na execução da tarefa, mas na falta de sincronização entre áreas.
Esse mapeamento deve gerar uma visão simples: origem, destino, distância, tempo, equipamento utilizado e motivo de cada movimentação. Se houver etapas de conferência duplicada, armazenagem temporária recorrente ou retornos por erro de separação, esses itens precisam ser classificados como perdas a eliminar ou reduzir. O valor do diagnóstico está na objetividade.
Ao final dessa fase, a empresa já consegue priorizar ações. Nem todo problema merece intervenção imediata. O foco inicial deve recair sobre movimentos com alta frequência, grande distância ou impacto direto no lead time. É comum que 20% das rotas respondam por mais de metade do esforço diário da equipe. Atacar esse núcleo traz retorno mais rápido.
Redesenhe rotas e ajuste o arranjo físico
Com o fluxo mapeado, a etapa seguinte é encurtar rotas e remover interferências. Isso pode incluir reposicionamento de itens de alto giro, realocação de áreas de staging, criação de corredores dedicados, revisão de endereçamento e aproximação entre etapas complementares. Mudanças simples de layout frequentemente reduzem centenas de metros percorridos por turno.
O redesenho deve considerar frequência de acesso. Itens de maior giro precisam estar mais próximos das zonas de separação ou expedição. Materiais lentos, por sua vez, podem ocupar posições periféricas. Essa lógica vale tanto para estoques quanto para ferramentas e consumíveis operacionais. Quanto mais recorrente o uso, menor deve ser o esforço para acessar.
Também é necessário separar claramente os fluxos principais dos fluxos de exceção. Devoluções, quarentena, avarias e materiais sem conferência não podem ocupar as mesmas rotas dos itens liberados. Quando tudo circula pelo mesmo caminho, a chance de bloqueio e erro cresce. Um arranjo físico produtivo trata exceções como exceções, com áreas delimitadas e procedimentos próprios.
Após o ajuste, a operação precisa ser testada em escala real. Não basta aprovar o desenho em reunião. É preciso acompanhar um turno completo, verificar se surgem filas, se o equipamento consegue manobrar com segurança e se a nova rota foi compreendida pela equipe. Pequenos refinamentos nessa fase costumam determinar o sucesso da implantação.
Meça lead time, travessia e distância
Sem indicadores, a percepção de melhora fica subjetiva. Três métricas são suficientes para validar grande parte dos ganhos iniciais: lead time do processo, tempo de travessia e distância percorrida. O lead time mostra quanto tempo o pedido ou material leva do início ao fim. O tempo de travessia evidencia quanto desse período foi efetivamente gasto em movimento e processamento. A distância percorrida revela o esforço físico embutido na operação.
Esses indicadores podem ser levantados com ferramentas simples. Cronometragem amostral, contagem de passos convertida em metros, marcações em planta e registros por turno já oferecem dados úteis. O importante é manter critério uniforme antes e depois das mudanças. Se a empresa mede uma semana de operação antiga e uma semana de operação ajustada, a comparação tende a ser suficientemente robusta para decisões táticas.
Na prática, reduções de 15% a 30% na distância percorrida são comuns quando há bom redesenho de rotas e melhor posicionamento de itens. Em operações mais desorganizadas, o ganho pode ser ainda maior. O efeito sobre o lead time nem sempre é proporcional, porque depende de outras restrições, mas costuma aparecer rapidamente em menor espera e maior previsibilidade de saída.
Depois dos 30 dias, a empresa deve consolidar o novo padrão com auditorias de rotina, revisão periódica de layout e capacitação focada em execução. Produtividade sustentável não nasce de um mutirão isolado. Ela depende de manter o fluxo sob controle, corrigir desvios cedo e revisar o arranjo sempre que volume, mix ou perfil de demanda mudar.