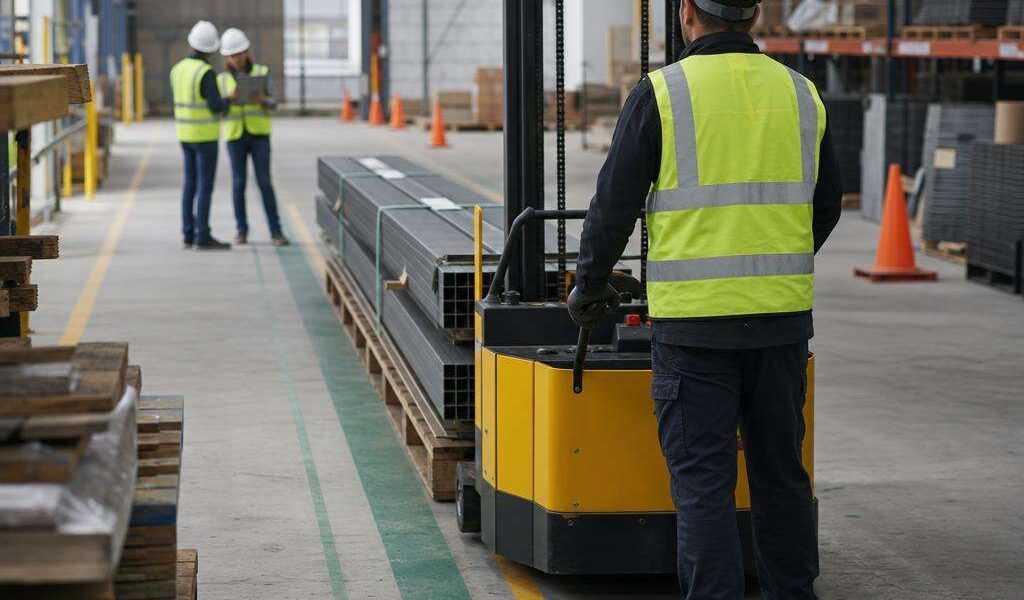
Segurança e eficiência na movimentação de cargas em obras e galpões: como planejar rotas, fluxo e equipamentos
Falhas na movimentação de cargas raramente começam no equipamento. Na maior parte dos canteiros, galpões e centros de distribuição, o problema nasce no desenho do fluxo, na incompatibilidade entre piso e máquina, na largura insuficiente de corredores e na ausência de padrões operacionais. O resultado aparece em forma de avarias em pallets, perda de produtividade, congestionamento interno e aumento da exposição a acidentes.
Quando a operação envolve materiais pesados, volumosos ou de geometrias irregulares, o planejamento precisa considerar três camadas ao mesmo tempo: rota, processo e equipamento. Se uma carga percorre áreas de recebimento, estoque intermediário e frente de serviço sem lógica de sequenciamento, a equipe passa a fazer manobras extras, cruzar trajetos de pedestres e improvisar zonas de espera. Cada desvio amplia tempo de ciclo e risco operacional.
Em obras e galpões, a eficiência logística depende de decisões objetivas: onde descarregar, onde armazenar, por onde circular e qual máquina suporta a realidade do local. Esse raciocínio vale tanto para estruturas permanentes quanto para operações temporárias. Em um canteiro, por exemplo, o layout muda conforme a obra avança. Já em um centro de distribuição, a sazonalidade altera picos de entrada e saída. Em ambos os casos, o fluxo precisa ser revisado com base em dados de operação.
Planejar bem a movimentação de cargas significa reduzir deslocamentos vazios, minimizar interferências entre equipes e aumentar previsibilidade. O ganho não é apenas produtivo. Há impacto direto em segurança, consumo de pneus e rodas, desgaste de mastros, estabilidade da carga e custo de manutenção. A logística interna eficiente é, antes de tudo, uma decisão de engenharia operacional.
Layout e fluxo definem a produtividade
O layout é o primeiro filtro de eficiência. Em muitos galpões, a circulação foi desenhada para armazenagem, mas não para abastecimento contínuo ou expedição intensa. Isso cria pontos de estrangulamento em docas, corredores de picking e áreas de staging. Em obras, o erro mais comum é posicionar estoque e áreas de descarga longe da frente de uso, transferindo o problema para a equipe de transporte interno.
Uma análise técnica do fluxo deve mapear origem, destino, frequência, volume e prioridade de cada tipo de carga. Cimento paletizado, tubos, estruturas metálicas, esquadrias e componentes de acabamento exigem rotinas diferentes. Cargas de alto giro precisam de acesso rápido e menor número de manobras. Itens frágeis ou longos exigem áreas de transição mais amplas e menor interferência com outras operações.
O cruzamento entre pedestres e equipamentos motorizados merece tratamento específico. Em vez de depender apenas de atenção do operador, o correto é separar fluxos por barreiras físicas, sinalização horizontal e definição de horários para abastecimento em áreas críticas. Em galpões com operação contínua, o escalonamento de janelas de movimentação reduz disputas por espaço e melhora o aproveitamento da frota.
Outro ponto relevante é a área de espera. Quando caminhões, pallets ou contentores aguardam sem local definido, ocupam corredores e reduzem a capacidade de manobra. O layout eficiente prevê bolsões temporários, zonas de conferência e espaços de retorno. Essa organização evita a formação de filas internas e reduz movimentos corretivos, que consomem tempo sem agregar valor à operação.
Raio de giro e largura de corredor
Escolher um equipamento sem compatibilizar suas dimensões com o ambiente gera ineficiência imediata. O raio de giro precisa ser analisado junto com a largura operacional do corredor, o comprimento da carga e a altura de elevação exigida. Uma máquina adequada em área aberta pode se tornar limitante em corredores estreitos, obrigando o operador a fazer múltiplas correções para alinhar garfos e carga.
Em operações com pallets padrão, o cálculo costuma ser mais previsível. O cenário muda quando entram materiais longos, como perfis metálicos, tubos, chapas, esquadrias ou peças de marcenaria. Nesses casos, o envelope de manobra aumenta e exige folga adicional nas curvas, cruzamentos e pontos de acesso. Ignorar esse detalhe é uma das causas mais frequentes de impactos em estruturas, racks e portas industriais.
Nos canteiros, o raio de giro precisa considerar ainda a variabilidade do terreno. Áreas provisórias de circulação, presença de entulho, rampas e desníveis alteram a forma como a máquina se comporta em manobras de aproximação. O operador pode até concluir a tarefa, mas com menor precisão e mais tempo por ciclo. Em escala diária, essa perda se transforma em custo operacional relevante.
A recomendação prática é validar o layout com simulação de rotas reais. Não basta medir corredor e comparar com catálogo técnico. É necessário testar a combinação entre equipamento, carga e condição de piso. Esse procedimento antecipa gargalos, define sentido de circulação e evita aquisição ou locação de máquinas incompatíveis com a operação.
Condições do piso e estabilidade
O piso interfere diretamente na segurança e no desempenho da movimentação. Em galpões, pequenas patologias como juntas desniveladas, trincas, remendos mal executados e desgaste superficial já são suficientes para gerar vibração excessiva, desalinhamento da carga e fadiga prematura de componentes. Em obras, a situação costuma ser mais crítica pela presença de solo compactado, brita, concreto ainda em cura e trechos provisórios.
Além da resistência, o piso deve ser avaliado quanto à regularidade, aderência e drenagem. Em áreas externas ou semiabertas, água acumulada, lama e poeira fina reduzem tração e comprometem frenagem. Em ambientes com materiais pulverulentos, o acúmulo de resíduos também afeta sensores, rodas e rolamentos, elevando a frequência de manutenção corretiva.
Há um efeito pouco percebido na rotina: pisos inadequados aumentam o esforço para manter a carga estável durante o deslocamento. Isso obriga o operador a reduzir velocidade, fazer correções constantes e trabalhar com maior margem de segurança. O impacto aparece em menor produtividade por hora e maior exposição a danos em embalagens, cantoneiras e bases de apoio.
Uma política séria de logística interna inclui inspeção periódica do piso, classificação de trechos críticos e definição de limites operacionais por área. Em alguns casos, a solução não é trocar o equipamento, mas regularizar a superfície, reforçar a base ou restringir o tráfego de determinadas máquinas em setores com menor capacidade estrutural.
Normas e controle de risco na operação
Segurança na movimentação de cargas depende de procedimento formal, não de hábito informal da equipe. O primeiro passo é estabelecer regras claras para circulação, velocidade, estacionamento, elevação e transporte de materiais especiais. Isso inclui rotas autorizadas, pontos de ultrapassagem proibida, áreas exclusivas para pedestres e critérios para operação em rampas e docas.
Em ambientes industriais e canteiros organizados, a sinalização precisa ser funcional. Faixas apagadas, placas genéricas e demarcações sem coerência com o fluxo real perdem efeito rapidamente. O ideal é que a sinalização converse com o layout, destacando cruzamentos, zonas de risco, áreas de carga suspensa, limite de velocidade e bolsões de espera. A padronização visual reduz ambiguidade e acelera a tomada de decisão do operador.
O controle de risco também exige análise de tarefa. Movimentar pallets fechados em piso nivelado é diferente de transportar vigas, tubos ou chapas em setor compartilhado com outras frentes. Cada cenário demanda instruções específicas sobre amarração, centro de gravidade, velocidade de deslocamento e necessidade de apoio de sinaleiro. Tratar operações distintas com o mesmo procedimento aumenta a probabilidade de falha.
Outro ponto decisivo é a gestão de quase acidentes. Quando uma carga desloca, um garfo toca a estrutura ou um operador precisa frear bruscamente para evitar colisão, o evento não deve ser tratado como episódio isolado. Esses sinais revelam problemas de rota, visibilidade, treinamento ou manutenção. Registrar e analisar essas ocorrências permite corrigir a causa antes que surja um acidente com afastamento ou dano material elevado.
Quando a empilhadeira patolada é vantajosa
A escolha do equipamento deve partir da operação real, e não apenas do custo inicial. A empilhadeira patolada tende a ser vantajosa em cenários onde o espaço é restrito, a movimentação exige precisão e o fluxo trabalha com pallets ou cargas que pedem boa estabilidade em percursos curtos e médios. Seu uso faz sentido sobretudo em áreas com corredores estreitos, abastecimento interno e operações que demandam elevação com controle mais fino.
Em galpões com alta densidade de armazenagem, esse tipo de equipamento ajuda a reduzir a necessidade de corredores muito largos, melhorando o aproveitamento da área útil. Quando o layout foi comprimido para aumentar capacidade de estoque, máquinas com envelope de manobra mais contido passam a oferecer vantagem operacional. Isso se reflete em menor tempo de alinhamento, menos correções de trajetória e melhor fluidez em zonas de picking ou abastecimento.
Nos canteiros e áreas de apoio, a aplicação precisa ser analisada com critério. Em pisos parcialmente irregulares, a viabilidade depende do nível de regularização da superfície, do tipo de roda, da carga movimentada e do percurso. A principal vantagem está na precisão em áreas de circulação limitadas ou internas, onde equipamentos maiores teriam dificuldade de manobra. Porém, piso excessivamente deformado ou com obstáculos recorrentes reduz desempenho e exige avaliação técnica prévia.
Há ainda ganho relevante na manipulação de cargas longas, desde que a operação seja planejada. Perfis, esquadrias, peças lineares e materiais com centro de gravidade alongado exigem atenção redobrada ao balanço da carga e à largura livre de circulação. Nesses casos, a vantagem da empilhadeira patolada aparece quando o ambiente é estreito e a operação depende de aproximação controlada, com menor espaço para correções laterais.
Limites técnicos que precisam ser avaliados
Nem toda operação se beneficia desse equipamento. Capacidade nominal, altura de elevação, comprimento da carga, estado do piso e inclinação do trajeto precisam ser compatibilizados antes da escolha. Um erro comum é considerar apenas a capacidade informada em catálogo sem descontar os efeitos do centro de carga e das condições reais de uso. Na prática, esse detalhe altera estabilidade e margem de segurança.
Também é necessário verificar a frequência da operação. Se o fluxo é contínuo, com alta repetição ao longo do turno, ergonomia, autonomia e tempo de recarga entram no cálculo. Em operações intermitentes, o fator decisivo pode ser a facilidade de acesso e a agilidade de manobra. A seleção correta depende do balanço entre intensidade de uso, tipo de carga e desenho do percurso.
Outro critério é a interface com docas, rampas e áreas de transição. Mudanças bruscas de nível, desníveis em portas e soleiras mal executadas afetam a performance mesmo quando o equipamento é adequado ao restante do layout. Por isso, a análise deve abranger todo o trajeto, e não apenas o ponto de armazenagem. Uma rota tecnicamente fraca anula parte do ganho obtido com a máquina certa.
Por fim, vale observar a padronização da unidade de carga. Pallets danificados, bases fora de esquadro e embalagens mal cintadas comprometem qualquer operação. A melhor máquina não corrige deficiências de unitização. Em ambientes com alto índice de pallets quebrados ou cargas desalinhadas, a prioridade deve ser padronizar o acondicionamento antes de cobrar produtividade do operador.
Checklist para reduzir acidentes e custos
O controle operacional melhora quando a empresa transforma boas práticas em rotina verificável. Um checklist eficaz não deve ser burocrático. Ele precisa atacar causas recorrentes de perda, como manobras em área congestionada, equipamentos com manutenção atrasada, sinalização incompleta e operadores sem reciclagem. Abaixo, o foco está em quatro frentes que entregam resultado mensurável.
Sinalização e organização visual
A sinalização deve ser tratada como ferramenta de controle de fluxo. Corredores precisam de demarcação visível, sentidos de circulação definidos e áreas de pedestres fisicamente protegidas sempre que possível. Em docas e pontos de carga, a pintura de solo deve indicar zonas de parada, recuo e espera, evitando ocupação aleatória do espaço.
Placas de capacidade de piso, limite de velocidade e áreas restritas precisam estar posicionadas no ponto de decisão, não apenas na entrada do setor. Em operações com materiais longos ou volumosos, convém sinalizar também áreas de giro e trechos onde a visibilidade do operador é reduzida. Esse cuidado simples reduz improviso e favorece disciplina operacional.
A organização visual inclui endereçamento de estoque, identificação de rotas e separação clara entre materiais aprovados, em quarentena e prontos para expedição ou uso. Quando a equipe perde tempo procurando posição de armazenagem ou desviando de materiais fora de lugar, a produtividade cai e o risco de colisão sobe.
Uma auditoria visual semanal costuma ser suficiente para detectar degradação da sinalização. O indicador mais útil é a reincidência de desvios em pontos específicos. Se a falha se repete no mesmo trecho, o problema geralmente está no layout ou na clareza da instrução, e não apenas no comportamento do operador.
Treinamento e padronização de manobras
Treinar operador não significa apenas habilitar para condução. O conteúdo precisa incluir leitura de ambiente, avaliação de carga, limite do equipamento, conduta em cruzamentos e resposta a anomalias. Em obras, o treinamento deve considerar a mudança frequente do cenário operacional, com atualização sempre que houver alteração de rota, piso ou área de estocagem.
Padronizar manobras reduz variabilidade. Aproximação de pallet, entrada e saída de porta-pallet, circulação em ré quando a carga bloqueia visão e posicionamento em doca devem seguir sequência definida. Isso facilita supervisão, acelera integração de novos operadores e diminui o número de decisões improvisadas em campo.
O uso de sinaleiro precisa obedecer critérios objetivos. Em vez de ser acionado apenas em situações críticas, ele deve estar previsto para cargas longas, áreas com baixa visibilidade ou rotas compartilhadas com outras frentes. A comunicação entre operador e apoio deve usar sinais padronizados, sem comandos ambíguos.
Reciclagens curtas e frequentes costumam funcionar melhor do que treinamentos extensos e esporádicos. Reuniões de 15 a 20 minutos com análise de ocorrências reais da unidade ajudam a fixar condutas e corrigir desvios antes que virem padrão informal.
Manutenção preventiva e inspeção diária
Grande parte das paradas inesperadas poderia ser evitada com inspeção pré-operacional consistente. Freios, rodas, garfos, sistema hidráulico, bateria, buzina, iluminação e dispositivos de segurança devem ser verificados antes do início do turno. O formulário precisa ser simples, mas com critérios claros de bloqueio quando houver anomalia.
A manutenção preventiva deve seguir plano por horas de uso e severidade da operação. Equipamentos que circulam em piso abrasivo, áreas com poeira ou trechos externos exigem intervalos mais rigorosos. Esperar a falha aparecer costuma gerar custo maior, porque a quebra atinge também disponibilidade da frota e cumprimento de prazo interno.
Garfos desgastados, correntes sem ajuste adequado, rodas danificadas e vazamentos hidráulicos afetam não só a máquina, mas a estabilidade da carga. Em operações com materiais de maior valor agregado, uma única avaria pode custar mais do que vários ciclos de manutenção preventiva. O custo precisa ser analisado pelo impacto total da operação, e não apenas pela peça substituída.
Um bom programa de manutenção integra oficina, operação e segurança. O operador reporta sintomas, a supervisão prioriza intervenções e a manutenção devolve o equipamento com registro do serviço executado. Sem esse fluxo, a empresa perde histórico técnico e repete falhas que já deveriam estar controladas.
KPIs para medir eficiência real
Sem indicador, a percepção de produtividade fica sujeita a opinião. Os KPIs mais úteis na movimentação interna incluem tempo de ciclo, número de movimentos por hora, taxa de ocupação do equipamento, índice de avarias, tempo de espera em docas e disponibilidade mecânica. Esses dados mostram onde a operação perde capacidade e onde vale investir.
Em canteiros, um indicador relevante é o tempo entre descarga e abastecimento da frente de serviço. Se esse intervalo cresce, a obra tende a compensar com estoques intermediários maiores, o que ocupa espaço e aumenta retrabalho. Em galpões, a atenção costuma recair sobre giro por corredor, tempo de reposição e taxa de congestionamento em horários de pico.
Outro KPI importante é a proporção de deslocamentos vazios. Quando o equipamento circula sem carga por longos trechos, há problema de sequenciamento, layout ou alocação de tarefas. Reduzir esse índice melhora produtividade sem necessidade imediata de ampliar frota. Em muitas operações, o ganho vem mais da reorganização da rota do que da compra de novas máquinas.
Os indicadores precisam gerar ação. Se o tempo de ciclo piora em determinado setor, a investigação deve verificar piso, largura de corredor, padrão de pallet, treinamento e condição do equipamento. KPI isolado não resolve operação. Ele serve para apontar a causa provável e orientar correção com base técnica.
Próximo passo para estruturar a operação
Se a movimentação de cargas já apresenta manobras excessivas, avarias ou baixa fluidez, o passo mais eficiente é revisar o layout, classificar as rotas por criticidade e compatibilizar o equipamento com o piso, a carga e a largura operacional. Na etapa de avaliação de máquinas para áreas compactas e operações de abastecimento interno, vale consultar opções de empilhadeira patolada e comparar especificações com as exigências reais do seu fluxo antes de definir a solução.